Description
Maîtrisez la déformation à chaud : ce manuel révèle les secrets du frottement et du fluage en forge
Sommaire
Comprendre la mécanique des frottements et du fluage
Explorez les lois physiques régissant le frottement sous charge en forgeage et en matriçage. Vous analyserez le comportement des barres bloquées ainsi que la poussière de glissement. Cette analyse théorique permet de maîtriser précisément les contraintes de résistance des matériaux.
Analyser la dynamique des écoulements lents
Après avoir posé les bases physiques, abordez la dynamique des écoulements lents de longue durée. Examinez le filage à chaud, le tréfilage et les seuils de plasticité au départ. Ces concepts vous aideront à calculer exactement les pressions motrices nécessaires aux opérations.
Dompter les écoulements rapides de courte durée
Cela permet ensuite de mesurer l’impact des percussions et des écoulements rapides de courte durée. Calculez la masse critique, la durée des chocs et l’élévation de température adiabatique. Vous optimiserez ainsi le choix des marteaux-pilons et des presses de forge.
Maîtriser le travail mécanique et la déformation par choc
Enfin, l’étude se conclut par le calcul rigoureux du travail de déformation mécanique. Évaluez l’aplatissement libre, l’étirage en estampes et l’allongement au laminoir lisse. Ces méthodes avancées garantissent une précision industrielle maximale lors de vos fabrications.
–Caractéristiques–
-
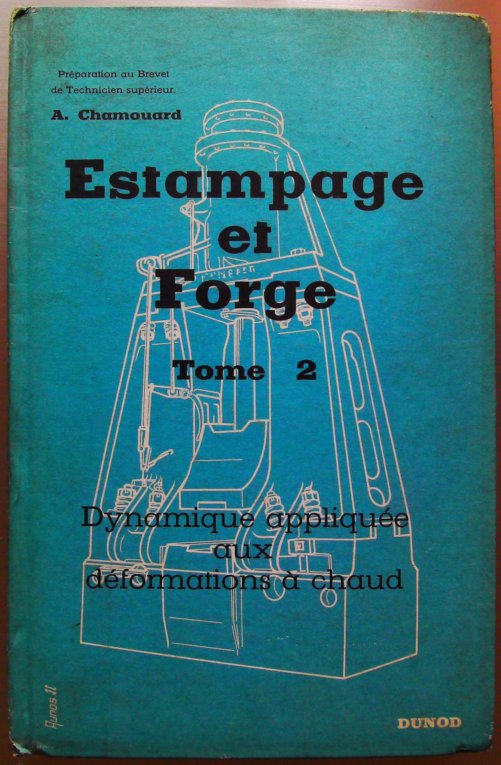
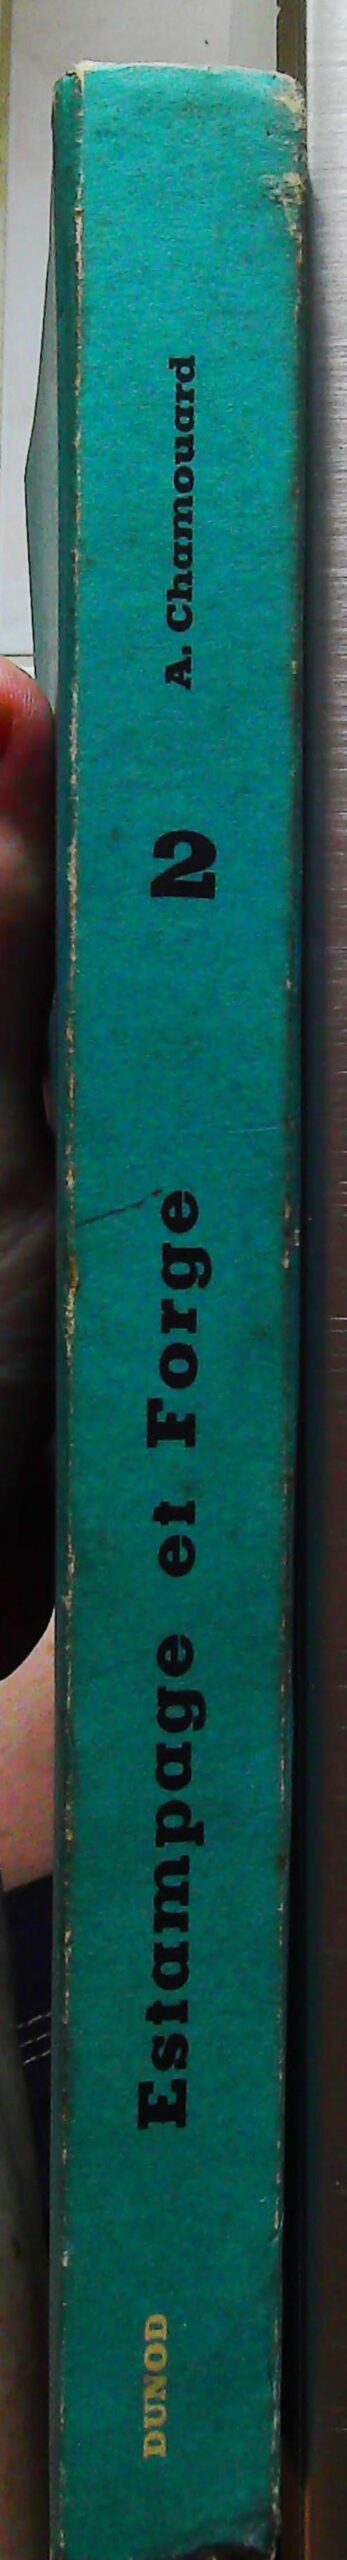
Titre : Estampage et forge Tome 2
-
Auteur : A. Chamouard
-
Éditeur : Édition Dunod
-
Dépôt légal : 1966
-
Nombre de pages : 346 pages
-
Dimensions : 16 x 24,5 x 2,3 cm
-
Thématique : Métallurgie, forge, ingénierie mécanique et transformation des métaux
A. Chamouard
Envoi soigné et Déposé en 48h (jours ouvrables) Edition Dunod 16 x 24,5 x 2,3 cm 346 pages depot légal:1966 Bon Etat : couverture et tranches souillées, bon Etat interne
Résumé
Maîtrisez les secrets de la métallurgie industrielle avec Estampage et forge Tome 2
Découvrez l’ouvrage de référence indispensable pour comprendre et optimiser l’ensemble des procédés de déformation à chaud. Rédigé par A. Chamouard, cet éminent traité théorique et pratique vous dévoile les mécanismes complexes du frottement, de la viscoplasticité et des écoulements lents ou rapides au cœur du métal. Que vous soyez ingénieur en métallurgie, industriel du secteur de la forge ou technicien spécialisé, ce volume vous apporte une expertise pointue pour dimensionner vos outillages et perfectionner vos chaînes de fabrication.
Pourquoi lire ce livre ?
-
Optimisation des procédés industriels : Assimilez les lois de comportement des métaux sous contrainte de fluage et réduisez l’usure de vos poinçons, presses et conteneurs de filage.
-
Maîtrise des calculs de déformation : Exploitez des formules mathématiques précises, des abaques et des valeurs expérimentales pour calculer la pression motrice, la vitesse de sortie de filière et les seuils de plasticité.
-
Dimensionnement efficace des machines : Sélectionnez rigoureusement vos marteaux-pilons et presses à bielle en fonction du travail mécanique de déformation et des exigences d’estampage.
-
Expertise technique approfondie : Bénéficiez d’une analyse rigoureuse des écoulements lents (filage, tréfilage) et rapides (chocs, percussions) s’appuyant sur des cas pratiques appliqués aux aciers et alliages non ferreux.
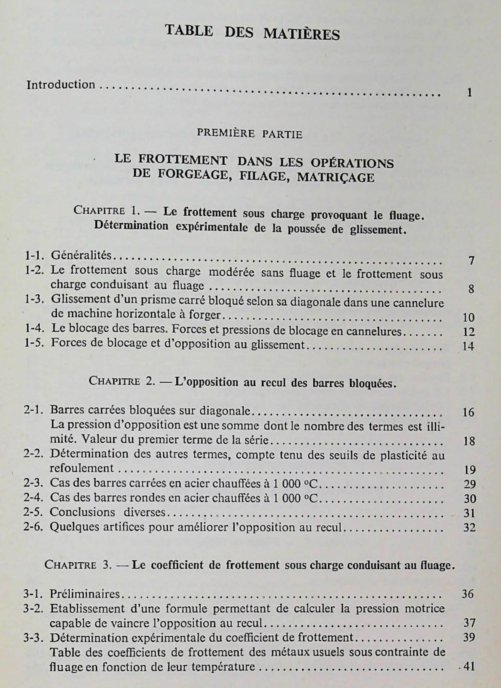
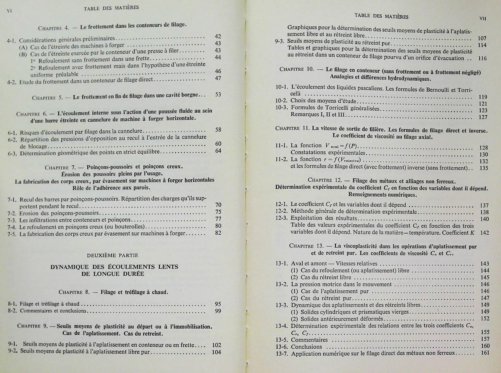
Table des matières
Introduction (p. 1)
PREMIÈRE PARTIE : LE FROTTEMENT DANS LES OPÉRATIONS DE FORGEAGE, FILAGE, MATRIÇAGE
CHAPITRE 1. — Le frottement sous charge provoquant le fluage. Détermination expérimentale de la poussée de glissement (p. 7)
-
-
1-1. Généralités (p. 7)
-
1-2. Le frottement sous charge modérée sans fluage et le frottement sous charge conduisant au fluage (p. 8)
-
1-3. Glissement d’un meuble carré bloqué selon sa diagonale dans une cannelure de machine horizontale à forger (p. 10)
-
1-4. Le blocage des barres. Forces et pressions de blocage en cannelures (p. 12)
-
1-5. Forces de blocage et d’opposition au glissement (p. 14)
-
CHAPITRE 2. — L’opposition au recul des barres bloquées (p. 16)
-
-
2-1. Barres carrées bloquées sur diagonale (p. 16)
-
La pression d’opposition est une somme dont le nombre des termes est illimité. Valeur du premier terme de la série (p. 18)
-
-
2-2. Détermination des autres termes, compte tenu des seuils de plasticité au refoulement (p. 19)
-
2-3. Cas des barres carrées en acier chauffées à 1 000 °C (p. 29)
-
2-4. Cas des barres rondes en acier chauffées à 1 000 °C (p. 30)
-
2-5. Conclusions diverses (p. 31)
-
2-6. Quelques artifices pour améliorer l’opposition au recul (p. 32)
-
CHAPITRE 3. — Le coefficient de frottement sous charge conduisant au fluage (p. 36)
-
-
3-1. Préliminaires (p. 36)
-
3-2. Établissement d’une formule permettant de calculer la pression motrice capable de vaincre l’opposition au recul (p. 37)
-
3-3. Détermination expérimentale du coefficient de frottement (p. 39)
-
Table des coefficients de frottement des métaux usuels sous contrainte de fluage en fonction de leur température (p. 41)
-
-
CHAPITRE 4. — Le frottement dans les conteneurs de filage (p. 42)
-
-
4-1. Considérations générales préliminaires (p. 42)
-
(A) Cas de l’étreinte des machines à forger (p. 43)
-
(B) Cas de l’étreinte exercée par le conteneur d’une presse à filer (p. 43)
-
1° Refoulement sans frottement dans une frette (p. 44)
-
2° Refoulement avec frottement mais dans l’hypothèse d’une étreinte uniforme préalable (p. 46)
-
-
-
4-2. Étude du frottement dans un conteneur de filage direct (p. 47)
-
CHAPITRE 5. — Le frottement en fin de filage dans une cavité borgne (p. 53)
CHAPITRE 6. — L’écoulement interne sous l’action d’une poussée fluide au sein d’une barre étreinte en cannelure de machine à forger horizontale (p. 58)
-
-
6-1. Risques d’écoulement par filage dans la cannelure (p. 58)
-
6-2. Répartition des pressions d’opposition au recul à l’entrée de la cannelure de blocage (p. 60)
-
6-3. Détermination géométrique des points en strict équilibre (p. 64)
-
CHAPITRE 7. — Poinçons-poussoirs et poinçons creux. Érosion des poussoirs pleins par l’usage. La fabrication des corps creux, par évasement sur machines à forger horizontales. Rôle de l’adhérence aux parois (p. 70)
-
-
7-1. Recul des barres par poinçons-poussoirs. Répartition des charges qu’ils supportent pendant le recul (p. 70)
-
7-2. Érosion des poinçons-poussoirs (p. 75)
-
7-3. Les infiltrations entre conteneurs et poinçons (p. 77)
-
7-4. Le refoulement en poinçons creux (ou bouterolles) (p. 80)
-
7-5. La fabrication des corps creux par évasement sur machines à forger (p. 82)
-
DEUXIÈME PARTIE : DYNAMIQUE DES ÉCOULEMENTS LENTS DE LONGUE DURÉE
CHAPITRE 8. — Filage et tréfilage à chaud (p. 95)
-
-
8-1. Filage et tréfilage à chaud (p. 95)
-
8-2. Commentaires et conclusions (p. 99)
-
CHAPITRE 9. — Seuils moyens de plasticité au départ ou à l’immobilisation. Cas de l’aplatissement. Cas du étreint (p. 102)
-
-
9-1. Seuils moyens de plasticité à l’aplatissement en conteneur ou en frette (p. 102)
-
9-2. Seuils moyens de plasticité à l’aplatissement libre pur (p. 104)
-
Graphiques pour la détermination des seuils moyens de plasticité à l’aplatissement libre et au étreint libre (p. 107)
-
-
9-3. Seuils moyens de plasticité au étreint pur (p. 114)
-
Tables et graphiques pour la détermination des seuils moyens de plasticité au étreint dans un conteneur de filage pourvu d’un orifice d’évacuation (p. 116)
-
-
CHAPITRE 10. — Le filage en conteneur (sans frottement ou à frottement négligé). Analogies et différences hydrodynamiques (p. 119)
-
-
10-1. L’écoulement des liquides pascaliens. Les formules de Bernoulli et Torricelli (p. 119)
-
10-2. Choix des moyens d’étude (p. 121)
-
10-3. Formules de Torricelli généralisées (p. 123)
-
Remarques I, II et III (p. 127)
-
-
CHAPITRE 11. — La vitesse de sortie de filière. Les formules de filage direct et inverse. Le coefficient de viscosité au filage axial (p. 128)
-
-
11-1. La fonction $V_{sod} = f(P)$ (p. 128)
-
Constatations expérimentales (p. 130)
-
-
11-2. La fonction $v = f(V_{evacuation})$ et les formules de filage direct (avec frottement) inverse (sans frottement) (p. 132)
-
CHAPITRE 12. — Filage des métaux et alliages non ferreux. Détermination expérimentale du coefficient $C_f$ en fonction des variables dont il dépend. Renseignements numériques (p. 137)
-
-
12-1. Le coefficient $C_f$ et les variables dont il dépend (p. 137)
-
12-2. Méthode générale de détermination expérimentale (p. 138)
-
12-3. Exploitation des résultats (p. 140)
-
Table des valeurs expérimentales du coefficient $C_f$ en fonction des trois variables dont il dépend. Nature de la matière — température. Coefficient $K$ (p. 142)
-
-
CHAPITRE 13. — La viscoplasticité dans les opérations d’aplatissement par et de étreint pur. Les coefficients de viscosité $C_a$ et $C_r$ (p. 143)
-
-
13-1. Aval et amont — Vitesses relatives (p. 143)
-
(1) Cas du refoulement (ou aplatissement) libre (p. 144)
-
(2) Cas du étreint libre (p. 145)
-
-
13-2. La pression motrice dans le mouvement (p. 146)
-
(1) Cas de l’aplatissement pur (p. 146)
-
(2) Cas du étreint pur (p. 147)
-
-
13-3. Dynamique des aplatissements et des étreints libres (p. 149)
-
(1) Solides cylindriques et prismatiques vierges (p. 149)
-
(2) Solides antérieurement déformés (p. 152)
-
-
13-4. Détermination expérimentale des relations entre les trois coefficients $C_n$, $C_a$, $C_r$ (p. 155)
-
13-5. Commentaires (p. 157)
-
13-6. Conclusions (p. 160)
-
13-7. Application numérique sur le filage direct des métaux non ferreux (p. 161)
-
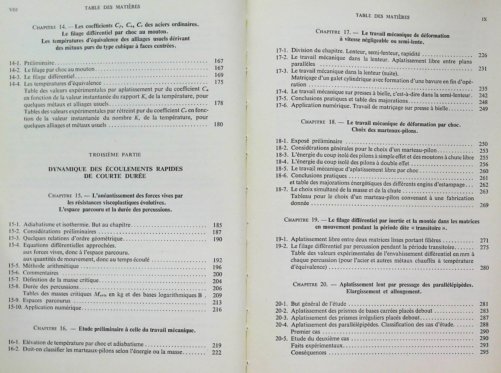
CHAPITRE 14. — Les coefficients $C_f$, $C_a$, $C_r$ des aciers ordinaires. Le filage différentiel par choc au mouton. Les températures d’équivalence des alliages usuels dérivant des métaux purs du type cubique à faces centrées (p. 167)
-
-
14-1. Préliminaire (p. 167)
-
14-2. Le filage par choc au mouton (p. 167)
-
14-3. Le filage différentiel (p. 169)
-
14-4. Les températures d’équivalence (p. 175)
-
Table des valeurs expérimentales par aplatissement pur du coefficient $C_a$ en fonction de la valeur instantanée du rapport $K$, de la température, pour quelques métaux et alliages usuels (p. 178)
-
Tables des valeurs expérimentales par étreint pur du coefficient $C_r$ en fonction de la valeur instantanée du nombre $K$, de la température, pour quelques alliages et métaux usuels (p. 180)
-
-
TROISIÈME PARTIE : DYNAMIQUE DES ÉCOULEMENTS RAPIDES DE COURTE DURÉE
CHAPITRE 15. — L’anéantissement des forces vives par les résistances viscoplastiques évolutives. L’espace parcouru et la durée des percussions (p. 185)
-
-
15-1. Adiabatisme et isothermie. But du chapitre (p. 185)
-
15-2. Considérations préliminaires (p. 187)
-
15-3. Quelques relations d’ordre géométrique (p. 190)
-
15-4. Équations différentielles approchées aux forces vives, donc à l’espace parcouru, aux quantités de mouvement, donc au temps écoulé (p. 192)
-
15-5. Méthode arithmétique (p. 196)
-
15-6. Commentaires (p. 200)
-
15-7. Définition de la masse critique (p. 204)
-
15-8. Durée des percussions (p. 206)
-
Tables des masses critiques $M_{crit}$ en kg et des bases logarithmiques $B$ (p. 209)
-
-
15-9. Espaces parcourus (p. 213)
-
15-10. Application numérique (p. 216)
-
CHAPITRE 16. — Étude préliminaire à celle du travail mécanique (p. 219)
-
-
16-1. Élévation de température par choc et adiabatisme (p. 219)
-
16-2. Doit-on classifier les marteaux-pilons selon l’énergie ou la masse (p. 222)
-
CHAPITRE 17. — Le travail mécanique de déformation à vitesse négligeable ou semi-lente (p. 226)
-
-
17-1. Division du chapitre. Lenteur, semi-lenteur, rapidité (p. 226)
-
17-2. Le travail mécanique dans la lenteur. Aplatissement libre entre plans parallèles (p. 231)
-
17-3. Le travail mécanique dans la lenteur (suite). Matriçage d’un galet cylindrique avec formation d’une bavure en fin d’opération (p. 235)
-
17-4. Le travail mécanique sur presses à bielle, c’est-à-dire dans la semi-lenteur (p. 242)
-
17-5. Conclusions pratiques et table des majorations (p. 248)
-
17-6. Application numérique. Travail de matriçage sur presse à bielle (p. 249)
-
CHAPITRE 18. — Le travail mécanique de déformation par choc. Choix des marteaux-pilons (p. 250)
-
-
18-1. Exposé préliminaire (p. 250)
-
18-2. Considérations générales pour le choix d’un marteau-pilon (p. 253)
-
18-3. L’énergie du coup isolé des pilons à simple effet et des moutons à chute libre (p. 255)
-
18-4. L’énergie du coup isolé des pilons à double effet (p. 256)
-
18-5. Le travail mécanique d’aplatissement libre par choc (p. 260)
-
18-6. Conclusions pratiques et table des majorations énergétiques des différents engins d’estampage (p. 261, 262)
-
18-7. Le choix simultané de la masse et de la chute (p. 263)
-
Tableau pour le choix d’un marteau-pilon convenant à une fabrication donnée (p. 269)
-
-
CHAPITRE 19. — Le filage différentiel par inertie et la montée dans les matrices en mouvement pendant la période dite « transitoire » (p. 271)
-
-
19-1. Aplatissement libre entre deux matrices lisses portant filières (p. 271)
-
19-2. Le filage différentiel par percussion pendant la période transitoire (p. 275)
-
Table des valeurs expérimentales de l’envahissement différentiel en mm à chaque percussion (pour l’acier et autres métaux chauffés à température d’équivalence) (p. 280)
-
-
CHAPITRE 20. — Aplatissement lent par pressage des parallélépipèdes. Élargissement et allongement (p. 281)
-
-
20-1. But général de l’étude (p. 281)
-
20-2. Aplatissement des prismes de bases carrées placés debout (p. 283)
-
20-3. Aplatissement des prismes irréguliers placés debout (p. 287)
-
20-4. Aplatissement des parallélépipèdes. Classification des cas d’étude. Premier cas (p. 288, 290)
-
20-5. Étude du deuxième cas (p. 290)
-
Faits expérimentaux (p. 291)
-
Conséquences (p. 295)
-
-
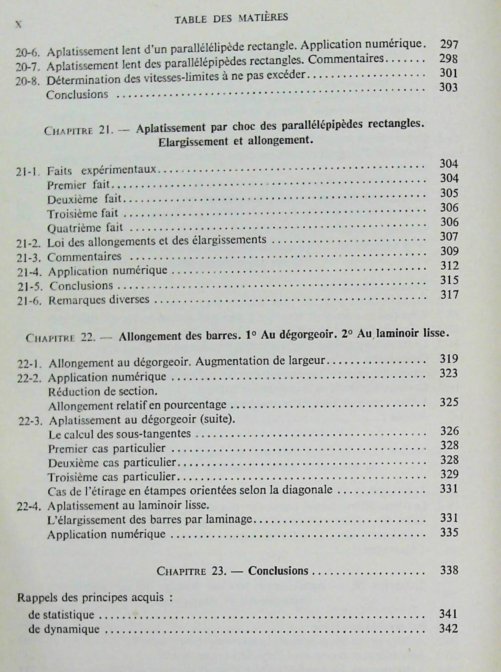
20-6. Aplatissement lent d’un parallélépipède rectangle. Application numérique (p. 297)
-
20-7. Aplatissement lent des parallélépipèdes rectangles. Commentaires (p. 298)
-
20-8. Détermination des vitesses-limites à ne pas excéder (p. 301)
-
Conclusions (p. 303)
-
-
CHAPITRE 21. — Aplatissement par choc des parallélépipèdes rectangles. Élargissement et allongement (p. 304)
-
-
21-1. Faits expérimentaux (p. 304)
-
Premier fait (p. 304)
-
Deuxième fait (p. 305)
-
Troisième fait (p. 306)
-
Quatrième fait (p. 306)
-
-
21-2. Loi des allongements et des élargissements (p. 307)
-
21-3. Commentaires (p. 309)
-
21-4. Application numérique (p. 312)
-
21-5. Conclusions (p. 315)
-
21-6. Remarques diverses (p. 317)
-
CHAPITRE 22. — Allongement des barres. 1° Au dégorgeoir. 2° Au laminoir lisse (p. 319)
-
-
22-1. Allongement au dégorgeoir. Augmentation de largeur (p. 319)
-
22-2. Application numérique (p. 323)
-
Réduction de section. Allongement relatif en pourcentage (p. 325)
-
-
22-3. Aplatissement au dégorgeoir (suite) (p. 326)
-
Le calcul des sous-tangentes (p. 326)
-
Premier cas particulier (p. 328)
-
Deuxième cas particulier (p. 328)
-
Troisième cas particulier (p. 329)
-
Cas de l’étirage en étampes orientées selon la diagonale (p. 331)
-
-
22-4. Aplatissement au laminoir lisse. L’élargissement des barres par laminage (p. 331)
-
Application numérique (p. 335)
-
-
CHAPITRE 23. — Conclusions (p. 338)
Rappels des principes acquis :
-
de statistique (p. 341)
-
de dynamique (p. 342)
Quatrième de couverture
Preparation au Brevet de Technicien superieur.
A. Chamouard
Estampage et Forge
Tome 2
Dynamique déformations à chaud
DUNOD


Avis
Il n’y a pas encore d’avis.